异型冲针与精密模具配件 非标五金冲压件的加工与材料选择
在五金冲压与模具制造领域,加工厂家面临的挑战往往集中于非标、异型及高精密需求。异型冲针、成型模、精密镶件以及非标五金冲压件,这些关键词共同指向一个核心能力:针对复杂工况提供定制化解决方案。
一、异型冲针:突破标准件的局限
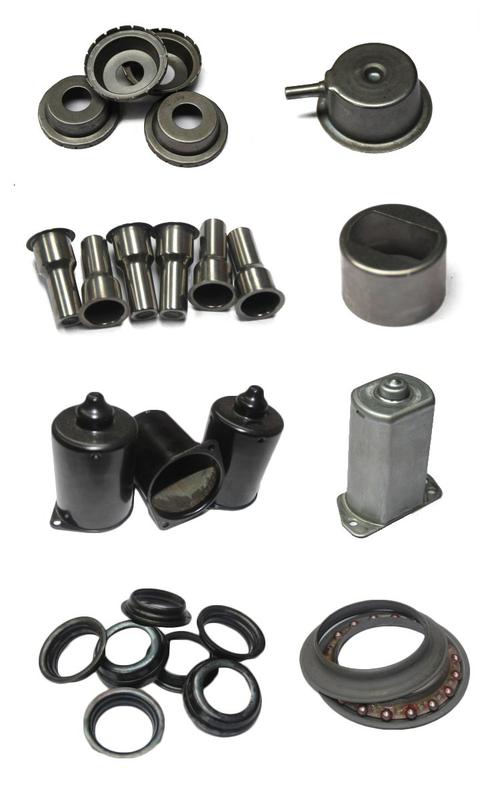
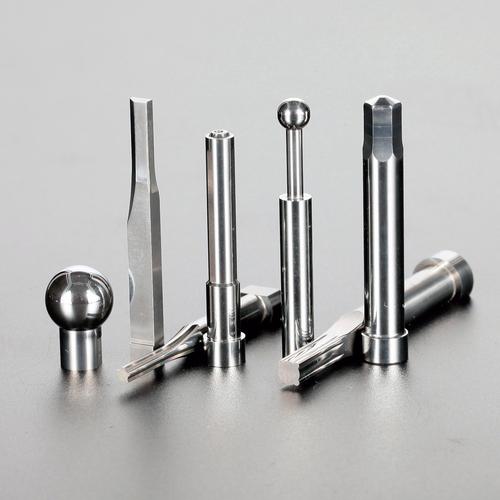
异型冲针是指截面形状非圆形、非标准化的冲压凸模,常见于电子连接器、汽车零部件、医疗器械等精密冲压场景。加工厂家需依据产品轮廓设计冲针的头部形状(如梯形、椭圆形、带镶槽等),确保在高速冲压中兼顾强度与耐磨性。异型冲针的难点在于加工精度和应力分布——通常采用光学曲线磨床或慢走丝线切割成形,然后通过真空热处理提升硬度(HRC60-64)。
二、成型模与精密镶件:模具寿命的关键
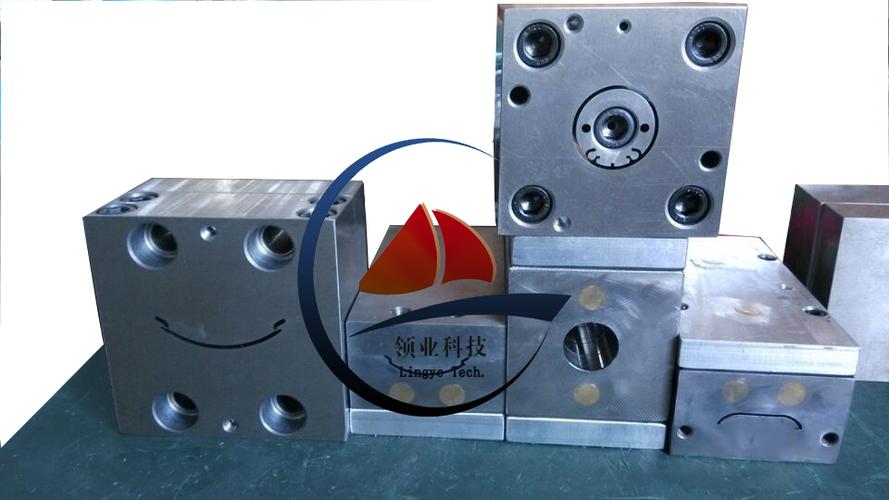
成型模决定了冲压件的最终形状与尺寸精度。对于弯曲、拉深、翻边等工序,成型模的镶件常因局部磨损而需要单独更换,这正是精密镶件的意义所在。加工厂家在设计镶件时,优先选用耐磨且韧性匹配的模具钢(如SKD11、DC53或粉末高速钢),配合精密坐标磨削和镜面放电加工,保证拼合间隙在0.002mm以内。镶件模块化还能减少停机时间,快速替换受损部位。
三、非标五金冲压件:从材料到成型的整合
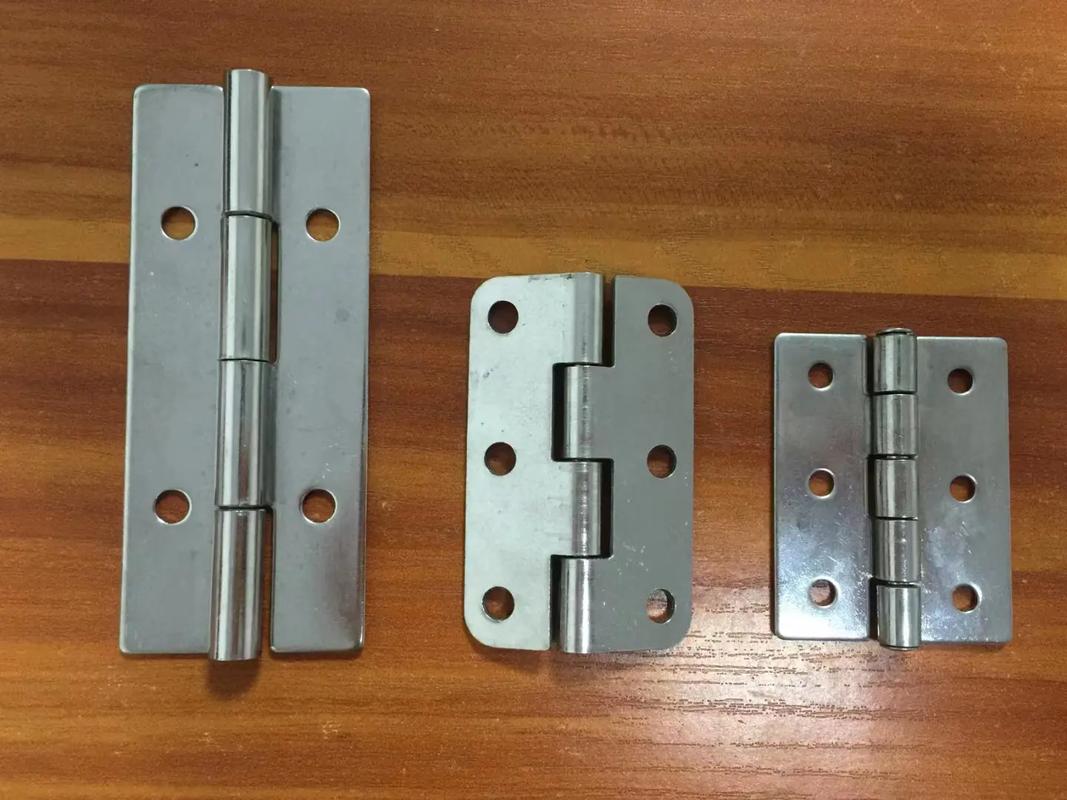
非标五金冲压件通常结构复杂、批量不大,但对尺寸一致性和表面质量要求苛刻。五金材料的选择成为影响成型性和成本的关键:
- 碳钢(SPCC、SPHC):适用于一般结构件,成本低,易冲压。
- 不锈钢(SUS304、SUS430):耐腐蚀,适合厨具、医疗或户外件,但加工硬化倾向大,需调整模具间隙。
- 铜及铜合金(C2680、C5191):高导电导热,用于端子、弹片,需同时考虑弹性与屈服强度。
- 铝及铝合金(5052、6061):轻量化,常用于汽车和电子外壳。
- 特种材料(钛合金、镍带):用于极端环境或电池连接片。
材料一旦选定,加工厂家需结合冲床吨位、送料精度和模具结构,评估回弹、毛刺和塌角风险,必要时通过CAE模拟优化工序排样。
四、综合加工能力与质控体系
真正有竞争力的厂家绝非仅售卖标准件,而是整合设计、热处理、精密加工和装配能力。包括导入SPC过程控制、使用三次元测量仪和投影仪检测关键尺寸,保证异型冲针的轮廓度、精密镶件的配合精度以及非标冲压件的CPK值稳定在1.33以上。与原材料供应商建立稳定的光谱分析机制,防止材料错用或混批。
异型冲针、成型模、精密镶件和非标五金冲压件的协同,体现了从材料选型到模具细节的全链条把控。加工厂家只有深耕细分领域,灵活配合五金材料的物理特性,才能在非标制造中实现高良率、长寿命与快速交付。
如若转载,请注明出处:http://www.chinafjxinte.com/product/44.html
更新时间:2026-09-19 05:32:54